সরাসরি হ্রাসকৃত আয়রন (ডিআরআই) প্ল্যান্টের সংস্কারক টিউবগুলি সাধারণ তাপ-বিনিময়কারী টিউব নয়। তারা একটি বহিষ্কৃত সংস্কারকের ভিতরে বসে, যেখানে প্রাকৃতিক গ্যাস, বাষ্প এবং পুনর্ব্যবহৃত শীর্ষ গ্যাস ...
READ MORE
 বাড়ি / খবর / শিল্প সংবাদ / ফায়ারড হিটারের জন্য ইঞ্জিনিয়ারিং: ডিজাইন, টিউব ধাতুবিদ্যা এবং ইপিসি ডেলিভারি
2026-10-09
একটি ভ্যাকুয়াম পাতন হিটার কাগজে তার তাপের ভারসাম্য পাস করতে পারে এবং এখনও দুই বছরের মধ্যে তার টিউবগুলিকে ফুলে তুলতে পারে। ডিউটি ফিগার সঠিক ছিল। যা ব্যর্থ হয়েছিল তা হল অন্য একটি শৃঙ্খলায় নেওয়া সিদ্ধান্ত: পৃষ্ঠের ক্ষেত্রফল সংরক্ষণের জন্য একটি প্রবাহের সীমা বাড়ানো, প্লটের সাথে মানানসই করার জন্য একটি বার্নার ব্যবধান সংকুচিত করা হয়েছে, একটি টিউব সমর্থন তৈরি করা সহজ করার জন্য সরানো হয়েছে।
তাই এখানে বিস্তারিত আগে সংক্ষিপ্ত উত্তর. একটি বহিষ্কৃত হিটারের জন্য ইঞ্জিনিয়ারিং একটি কাপলিং ব্যায়াম, তাপীয় গণনা নয়। প্রক্রিয়া শুল্ক, কুণ্ডলী ধাতুবিদ্যা, যান্ত্রিক কাঠামো, দহন নিয়ন্ত্রণ এবং পরিবহন সীমা একসাথে বন্ধ করতে হবে, কারণ তাদের মধ্যে দুর্বলতম রক্ষণাবেক্ষণ ব্যবধান সেট করে।
যখন একটি হিটার হার্ডওয়্যার সংযুক্ত সহ তাপীয় রেটিং হিসাবে কেনা হয়, তখন শৃঙ্খলার মধ্যে ফাঁকগুলি হট স্পট হিসাবে পুনরায় আবির্ভূত হয়। ছয়টি প্রকৌশল স্ট্রীম সমান্তরালভাবে বিকাশ করতে হবে, প্রতিটি তথ্য উত্পাদন করে অন্যরা নির্ভর করে।
| প্রবাহ | সাধারণ বিতরণযোগ্য | ব্যর্থতার মোড যদি কম-ইঞ্জিনীয়ার হয় |
|---|---|---|
| প্রক্রিয়া এবং তাপ নকশা | তাপের ভারসাম্য, কয়েল লেআউট, ফ্লাক্স প্রোফাইল, ড্রাফ্ট এবং প্রবাহ গণনা | কোকিং, হট স্পট, ছোট কুণ্ডলী জীবন |
| কুণ্ডলী ধাতুবিদ্যা এবং নল উত্পাদন | খাদ নির্বাচন, কেন্দ্রাতিগ ঢালাই, জোড় পদ্ধতি, মাত্রিক সহনশীলতা | হামাগুড়ি ফেটে যাওয়া, কার্বুরাইজেশন, প্রাচীর পাতলা হয়ে যাওয়া |
| যান্ত্রিক, কাঠামোগত এবং অবাধ্য | কেসিং, সমর্থন, সম্প্রসারণ জয়েন্ট, স্ট্যাক এবং নালী স্টিলওয়ার্ক, বায়ু এবং সিসমিক ডিজাইন | ক্র্যাকিং, ফুটো, কম্পন ক্ষতি |
| দহন এবং নিয়ন্ত্রণ | বার্নার নির্বাচন এবং ব্যবধান, বায়ু/জ্বালানী অনুপাত, খসড়া এবং তাপমাত্রা নিয়ন্ত্রণ, ইন্টারলক | শিখা আঘাত, আফটারবার্ন, অস্থির অপারেশন |
| ফ্যাব্রিকেশন, পরিদর্শন এবং QA | ঢালাই, পোস্ট-ওয়েল্ড তাপ চিকিত্সা, এনডিটি, হাইড্রোস্ট্যাটিক পরীক্ষা, মাত্রিক নিয়ন্ত্রণ | সাইট পুনরায় কাজ, বিলম্বিত স্টার্ট আপ |
| পরিবহন এবং ইমারত | মডুলারাইজেশন, লিফটিং পয়েন্ট, রোল-অন/রোল-অফ শিপিং, সাইট অ্যাসেম্বলি সিকোয়েন্স | ক্ষতিগ্রস্ত মডিউল, নিষ্ক্রিয় ক্রেন, শিডিউল স্লিপ |
ক্রম বিষয়বস্তুর মতোই গুরুত্বপূর্ণ: কয়েল লেআউট যান্ত্রিক নকশাকে ফিড করে এবং যান্ত্রিক নকশা পরিবহন সীমা ফিড করে। বিভিন্ন ঠিকাদারদের মধ্যে বিভক্ত প্রকল্পগুলিতে, এই স্রোতের মধ্যে স্থান যেখানে সমস্যাগুলি বাস করে।
ডিউটি হিটার মাপ; ফ্লাক্স কতক্ষণ স্থায়ী হয় তা নির্ধারণ করে। গড় রেডিয়েন্ট ফ্লাক্স হল ডেটাশিটের চিত্র, কিন্তু যে টিউবটি প্রথমে ব্যর্থ হয় সেটি পিক ফ্লাক্স জোনে বসে, সাধারণত বার্নারের পাশে বা শিল্ড টিউবে যেখানে দীপ্তিমান বিভাগ শুরু হয়।
ভাল অভ্যাস পরিষেবার উপর নির্ভর করে প্রায় 1.3 এবং 2.0-এর মধ্যে পিক-টু-গড় অনুপাত রাখে এবং পরিচ্ছন্ন, উচ্চ-বেগ প্রবাহের তুলনায় ভ্যাকুয়াম, কোকিং এবং অবশিষ্টাংশ পরিষেবাগুলির জন্য একটি সিলিং-এর নীচে শীর্ষকে ধরে রাখে। টিউব-ধাতুর তাপমাত্রার সাথে কোকিং রেট এবং ক্রীপ ক্ষতি উভয়ই দ্রুত বৃদ্ধি পায়, তাই একটি ছোট স্থানীয় অতিরিক্ত নিঃশব্দে কয়েক বছরের দৈর্ঘ্য খরচ করে।
ভর বেগ হল লিভার যা ডিউটি পরিবর্তন না করেই প্রাচীরের তাপমাত্রা কমায়। অভিন্ন পৃষ্ঠের ক্ষেত্রফল সহ দুটি কয়েল খুব ভিন্ন প্রাচীরের তাপমাত্রায় চলতে পারে যদি তাদের অভ্যন্তরীণ বেগ ভিন্ন হয়, এবং ধীরগতিরটি সাধারণত উদ্ধৃতিতে সস্তা দেখায়।
আমাদের নোট অন বহিস্কার হিটার নির্বাচন এবং পেট্রোকেমিক্যাল শিল্পে প্রকৌশল অ্যাপ্লিকেশন আরো গভীরে যে নির্বাচন যুক্তি কভার.
খাদ নির্বাচন একটি তাপমাত্রা প্রশ্ন হিসাবে ফ্রেম করা হয়. এটি একটি কার্বুরাইজেশন, জারা এবং ওয়েল্ডবিলিটি প্রশ্ন।
সেন্ট্রিফিউগাল ঢালাই সংস্কারক, ক্র্যাকিং এবং তেজস্ক্রিয় কয়েল টিউবগুলিকে স্ট্যাটিক ঢালাইয়ের চেয়ে ভাল ক্রীপ প্রতিরোধের সাথে একটি কলামার দানা কাঠামো দেয়, যে কারণে এটি উচ্চ-তাপমাত্রার পরিষেবাতে প্রাধান্য পায়। সাধারণ নির্বাচনগুলি কার্বন ইস্পাত এবং মাঝারি তাপমাত্রায় 1.25Cr–2.25Cr থেকে, হাইড্রোপ্রসেসিং এবং বাষ্প সংস্কারের জন্য 9Cr–1Mo থেকে, 347H এবং HP-সংশোধিত অ্যালয়গুলির মতো অস্টেনিটিক গ্রেডে চলে যেখানে ধাতব তাপমাত্রা প্রায় 900 °C অতিক্রম করে।
ধাতুবিদ্যা টিকে আছে কিনা তা নির্ধারণ করে এমন বিশদগুলি কম দৃশ্যমান: ঢালাই পদ্ধতি এবং 9Cr উপাদানের জন্য ঢালাই পরবর্তী তাপ চিকিত্সা, প্রাচীরের পুরুত্ব এবং ডিম্বাকৃতির উপর সহনশীলতা এবং বোর পরিচ্ছন্নতা। প্রাচীরের বেধের বৈচিত্র্যের কয়েক শতাংশ স্ট্রেস এবং তাপ স্থানান্তর উভয়ই পরিবর্তন করে এবং অনুঘটক-ভরা টিউবগুলিতে এটি সমগ্র চুল্লির চাপের ড্রপকে পরিবর্তন করে।
 রেডিয়েন্ট কয়েল ফার্নেসের জন্য কাস্টম ক্র্যাকিং টিউব উচ্চ-তাপমাত্রা ক্র্যাকিং চুল্লিগুলির জন্য প্রতিস্থাপন দীপ্তিমান কুণ্ডলী নল; দেয়ালের বেধ, ডিম্বাকৃতি, বোরের পরিচ্ছন্নতা এবং ঢালাইয়ের বিবরণ চাপ, তাপ স্থানান্তর এবং শাটডাউন ব্যবধানকে প্রভাবিত করে। পণ্য দেখুন →
একটি ক্র্যাকিং বা দীপ্তিমান কুণ্ডলী প্রতিস্থাপন উপর, টিউব হিটার একটি আনুষঙ্গিক নয়. এটি এমন উপাদান যা শাটডাউন ব্যবধানকে সংজ্ঞায়িত করে।
শোধনাগার হিটারগুলি উচ্চতার অঙ্কনে একই রকম দেখায় এবং পরিষেবাতে খুব আলাদাভাবে আচরণ করে।
 ADU এবং VDU এর জন্য কাস্টম ফায়ারড হিটার বায়ুমণ্ডলীয় এবং ভ্যাকুয়াম পাতনের জন্য প্রকৌশলী, এই ফায়ারড হিটারটি অভিন্ন মাল্টি-জোন হিটিং, উচ্চ তাপ দক্ষতা এবং শোধনাগারের অপরিশোধিত প্রিহিটিং এর জন্য জারা-প্রতিরোধী নির্মাণ সরবরাহ করে। পণ্য দেখুন →
প্রতিটি ক্ষেত্রে প্রক্রিয়া প্রকৌশলী ফ্লাক্স এবং বেগ খাম সেট করে এবং যান্ত্রিক প্রকৌশলীকে একটি কয়েল সরবরাহ করতে হয় যা এটিকে অত্যধিক চাপ ছাড়াই ধরে রাখে।
রাসায়নিক হিটার একই উপাদানগুলিকে আরও শক্ত করে। ইথিলিন ক্র্যাকিং ফার্নেসগুলি 800-870 °C অঞ্চলে কয়েলের আউটলেট তাপমাত্রাকে সংক্ষিপ্ত বসবাসের সময় দিয়ে চালায়, যার অর্থ উচ্চ ফ্লাক্স, হাই-অ্যালয় টিউব এবং বার্নার লেআউট যা কয়েল বরাবর একটি অভিন্ন তাপ প্রোফাইল ধারণ করে। স্টাইরিন ইউনিটগুলি একটি স্টিম সুপারহিটার যুক্ত করে, প্রোপেন ডিহাইড্রোজেনেশন এবং ওলেফিন রূপান্তর ইউনিটগুলিকে একটি নিয়ন্ত্রিত প্রোফাইলে সরবরাহ করা প্রতিক্রিয়া তাপ প্রয়োজন এবং হাইড্রোজেন সংস্কারকারীরা পুরো তেজস্ক্রিয় বাক্স জুড়ে টিউব-প্রাচীরের তাপমাত্রা অভিন্নতার উপর নির্ভর করে।
 হাইড্রোকার্বন পাইরোলাইসিসের জন্য কাস্টম ইথিলিন ক্র্যাকিং ফার্নেস বাষ্প ক্র্যাকিং দ্বারা ইথিলিন উত্পাদনের জন্য, সুনির্দিষ্ট, অভিন্ন উচ্চ-তাপমাত্রার তাপের জন্য অপ্টিমাইজড রেডিয়েন্ট এবং পরিচলন বিভাগ এবং উন্নত বার্নার সমন্বিত। পণ্য দেখুন →
ইঞ্জিনিয়ারিং পাঠ হল যে ফ্লাক্স ইউনিফরমিটি তার নিজের অধিকারে একটি ডেলিভারিযোগ্য, কমিশনিং এ আবিষ্কৃত না হয়ে বার্নার লেআউট পর্যায়ে প্রদর্শিত হয়।
একবার তাপ নকশা স্থির হয়ে গেলে, তিনটি যান্ত্রিক প্রশ্ন সিদ্ধান্ত নেয় যে এটি পরিষেবাতে টিকে আছে কিনা।
অ্যাক্সেসযোগ্যতা এই তালিকার অন্তর্গত। যদি একটি স্ট্রাকচারাল সদস্য না কেটে একটি টিউব প্রতিস্থাপন করা না যায়, তাহলে হিটারটি কেনার সময় সংরক্ষিত বিশ বছরের বেশি খরচ হবে।
চূড়ান্ত প্রকৌশল পর্যায়ে প্রায়শই সময়সূচী নির্ধারণ করে। রেডিয়েন্ট বিভাগ এবং পরিচলন মডিউলগুলি যতদূর পরিবহন অনুমতি দেয় দোকানে তৈরি করা হয়, যা ঢালাই, ঢালাই-পরবর্তী তাপ চিকিত্সা, অ-ধ্বংসাত্মক পরীক্ষা এবং হাইড্রোস্ট্যাটিক পরীক্ষাকে একটি সাইট যৌগের পরিবর্তে একটি নিয়ন্ত্রিত পরিবেশে নিয়ে যায়।
পরিবহন সীমা প্রকৃত নকশা সীমাবদ্ধতা. একটি 20,000 m² সমাবেশ হল এবং 150 t উত্তোলন ক্ষমতা সহ মোটামুটি 40,000 m² এর একটি ভারী সরঞ্জামের বেস মডিউল ওজনের উপর ঊর্ধ্ব বাউন্ড সেট করে; একটি ডেডিকেটেড রোল-অন/রোল-অফ ওয়ার্ফ, 8 মিটার জলের গভীরতা সহ প্রায় 200 মিটার দীর্ঘ এবং 50,000 টন রোল-অন মুভমেন্টের জন্য রেট করা হয়েছে, বিদেশী ডেলিভারির জন্য মডিউলের আকারের উপরের সীমা নির্ধারণ করে। এই সংখ্যাগুলি যান্ত্রিক নকশা পর্যালোচনার অন্তর্গত, তিন মাস পরে জারি করা শিপিং কোটেশনে নয়।
একটি হিটার যেটি তার কর্মক্ষমতা পরীক্ষায় উত্তীর্ণ হয় তার প্রথম বছরে এখনও ব্যর্থ হতে পারে এবং কারণগুলি খুব কমই বহিরাগত।
চিত্র 2: পরিসংখ্যানগত দাবির পরিবর্তে পর্যালোচনার জন্য একটি প্রম্পট হিসাবে প্রস্তাবিত অপারেটিং অভিজ্ঞতা থেকে আঁকা চিত্রিত বিভাজন। বার্নার টিউনিং, অক্সিজেন ট্রিম এবং ড্রাফ্ট কন্ট্রোল প্রাথমিক সমস্যার সবচেয়ে বড় অংশের জন্য অ্যাকাউন্ট, এবং তিনটিই ডিজাইনের ত্রুটির পরিবর্তে কার্যক্রম চালু করছে। টিউবের ক্ষয়ক্ষতি দ্বিতীয় স্থানে রয়েছে কারণ এখানেই ফ্লাক্স, অ্যালয় এবং বেগের উপর শেষ পর্যন্ত আপোস করা হয়েছে। ব্যবহারিক প্রতিক্রিয়া হল অপারেশনের প্রথম সপ্তাহগুলিতে একটি কাঠামোগত হট-স্পট জরিপ, প্রথম পরিকল্পিত বন্ধের পরে পুনরাবৃত্তি হয়।
ফায়ারড হিটার অর্ডার রিলিজ করার আগে, মিটিং নোটের পরিবর্তে লিখিতভাবে এর প্রতিটির উত্তর পান।
না। ডিউটি কত তাপ স্থানান্তরিত হয় তা নির্ধারণ করে; ফ্লাক্স এবং পৃষ্ঠের এলাকা বাক্সের আকার নির্ধারণ করে। উচ্চতর ফ্লাক্স গ্রহণ করলে পৃষ্ঠের ক্ষেত্রফল কমে যায় এবং সামনের দাম বেড়ে যায় এবং সাধারণত ডিকোকিং বা টিউব প্রতিস্থাপনের মধ্যে দৌড়কে ছোট করে।
যখনই প্রক্রিয়াটি টিউবের দেয়ালে উপাদান জমা করতে পারে, যেমন ভ্যাকুয়াম পাতন, কোকিং এবং অবশিষ্টাংশ পরিষেবাগুলিতে, বা যখন আউটলেটের তাপমাত্রা খাদটির ক্রীপ সীমার কাছাকাছি বসে। পরিষ্কার, উচ্চ-বেগ প্রবাহ উচ্চ শিখর সহ্য করে।
যথেষ্ট যে স্বাভাবিক ফ্লাক্স ভারসাম্যহীনতা, একটি বার্নার পরিবর্তন এবং একটি পরিমিত ফিড বৈচিত্র্য নল-ধাতুর তাপমাত্রাকে ডিজাইনের মান অতিক্রম করতে পারে না। একটি কাস্ট অ্যালয় টিউবে, দশ ডিগ্রিতে পরিমাপ করা মার্জিন রক্ষণশীল নয়।
ফ্লাক্স প্রোফাইল, বেগ গণনা, খাদ এবং ঢালাই ডকুমেন্টেশন, পরিদর্শন রেকর্ড, এবং একটি পরিবহন পরিকল্পনা বাস্তব উত্তোলন এবং শিপিং সীমার বিরুদ্ধে পরীক্ষা করা হয়েছে।
একটি ফায়ার হিটারের জন্য ইঞ্জিনিয়ারিং বড় আকারে পুনরাবৃত্তি করা একটি গণনা নয়। এটি এমন একটি সিদ্ধান্তের শৃঙ্খল যেখানে তাপ, ধাতুবিদ্যা, যান্ত্রিক এবং লজিস্টিক উত্তরগুলি বানোয়াট শুরু করার আগে অবশ্যই সম্মত হতে হবে এবং যেখানে যেকোন একক লিঙ্কে সবচেয়ে সস্তা বিকল্পটি অপারেটিং খরচ হিসাবে পরে আবার উপস্থিত হতে থাকে।
আপনি যদি একটি নতুন হিটার, একটি কুণ্ডলী প্রতিস্থাপন বা একটি পুনর্গঠন উল্লেখ করেন, আমাদের ইঞ্জিনিয়ারিং দলকে দায়িত্ব, পরিষেবা এবং পরিবহন রুট পাঠান , এবং আমরা আপনাকে বলব যে কোন লিঙ্কটি আপনার প্রকল্প পরিচালনা করতে পারে৷৷
সরাসরি হ্রাসকৃত আয়রন (ডিআরআই) প্ল্যান্টের সংস্কারক টিউবগুলি সাধারণ তাপ-বিনিময়কারী টিউব নয়। তারা একটি বহিষ্কৃত সংস্কারকের ভিতরে বসে, যেখানে প্রাকৃতিক গ্যাস, বাষ্প এবং পুনর্ব্যবহৃত শীর্ষ গ্যাস ...
READ MOREএকটি তেজস্ক্রিয় কুণ্ডলী যা পাঁচ বছরের পরিবর্তে 18 মাসে ব্যর্থ হয় ইথিলিন আউটপুটকে বাধা দেওয়ার চেয়ে বেশি করে। এটি একটি অপরিকল্পিত শাটডাউন, একটি ক্রেন লিফট, এবং একই চুল্লিতে প্রতিটি ঢালাইয়ের প...
READ MOREএকটি ফায়ারড হিটারের পরিচলন বিভাগ হল যেখানে তাপ দক্ষতা জয় বা হারানো হয়। ফ্লু গ্যাস 400-650 °C তাপমাত্রায় তেজস্ক্রিয় অংশ ছেড়ে দেয়, যা জ্বালানীর তাপ নির্গতের 35% পর্যন্ত বহন করে। একটি সঠ...
READ MOREবিলম্বিত কোকিং ইউনিটে তিন বছর পর, একটি ফায়ার করা হিটারের ফ্লু গ্যাস আউটলেটের তাপমাত্রা 180 °C থেকে 246 °C এ চলে গেছে। বার্নার টিউন করা হয়েছিল এবং তেজস্ক্রিয় টিউবগুলিকে সুন্দর দেখাচ্ছিল, তবুও ...
READ MORE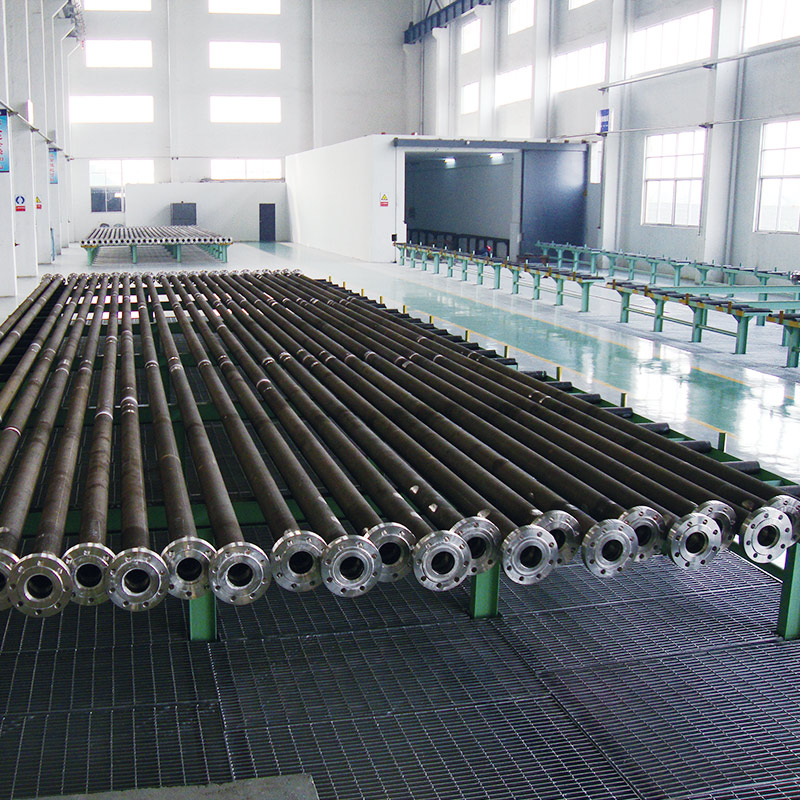
Tuopu's Reformer Tube শিল্প চুল্লিগুলিতে উচ্চ-তাপমাত্রার রাসায়নিক বিক্রিয়াগুলির জন্য ডিজাইন করা হয়েছে, দক্ষ তাপ স্থানান্তর, কাঠামোগত অখণ্ডতা এবং দীর্ঘমেয়াদী অপারেশনাল স্থিতিশীলতা নিশ্চিত ক...
See Details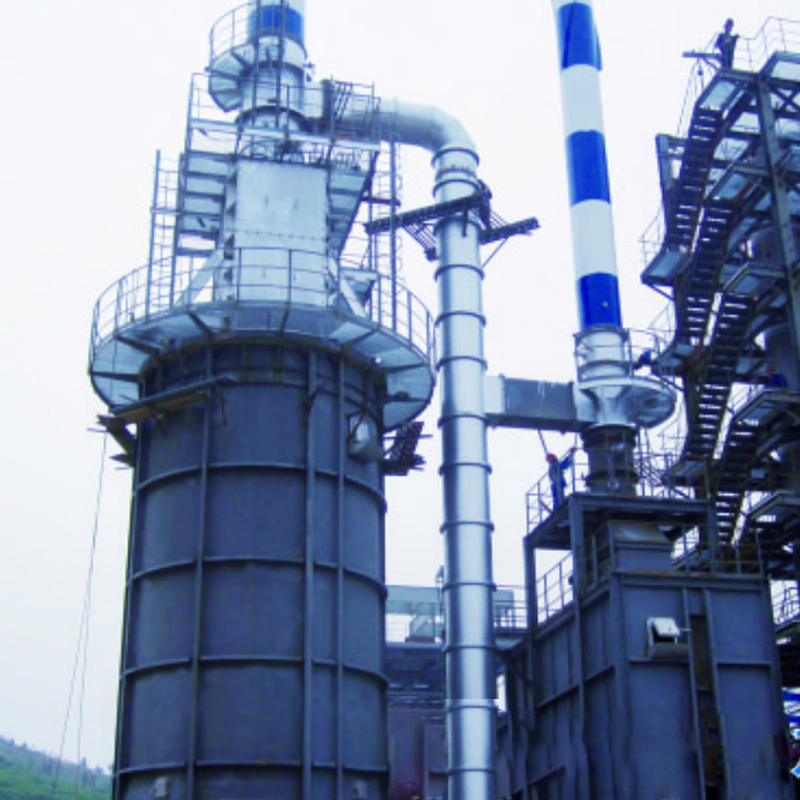
আমাদের হাইড্রোট্রেটিং ফিড ফার্নেসটি হাইড্রোজেনেশন চুল্লিতে প্রবেশকারী ফিডস্টকগুলির জন্য সুনির্দিষ্ট এবং স্থিতিশীল গরম করার জন্য ইঞ্জিনিয়ার করা হয়েছে। ইউনিফর্ম প্রিহিটিং এবং সর্বোত্তম তাপমাত্রা নি...
See Details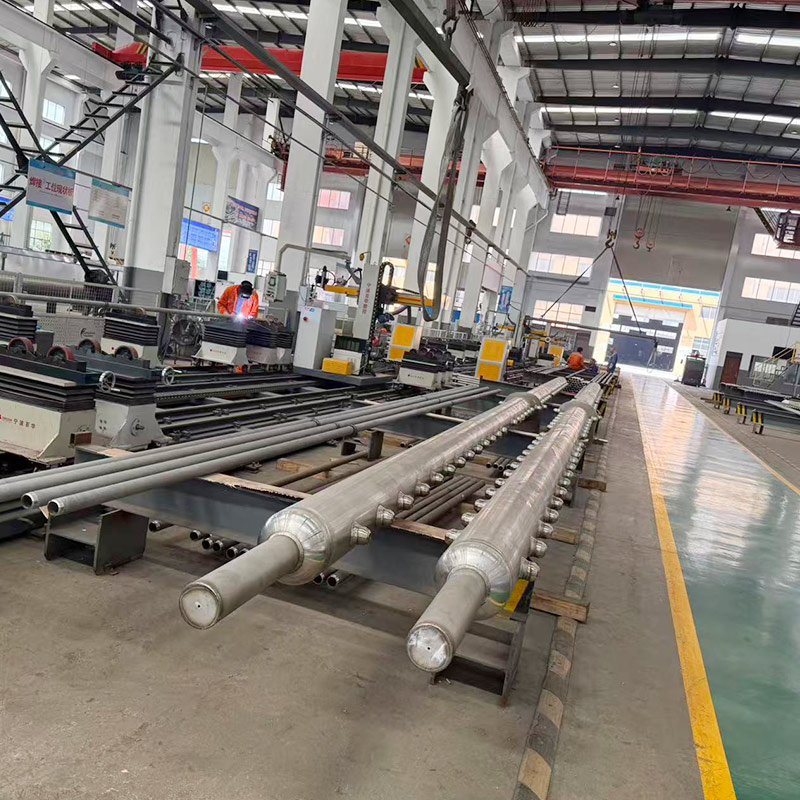
দ আউটলেট বহুবিধ সংগ্রাহক উচ্চ-তাপমাত্রায় রূপান্তরিত গ্যাস (H₂ CO CO ₂ CH ₄) একাধিক বিকিরণ টিউব থেকে, যার তাপমাত্রা 700-900 °C পর্যন্ত, এবং তাপ চাপ এবং হাইড্রোজেন ক্ষয় সহ্য করতে হবে। দ ...
See Details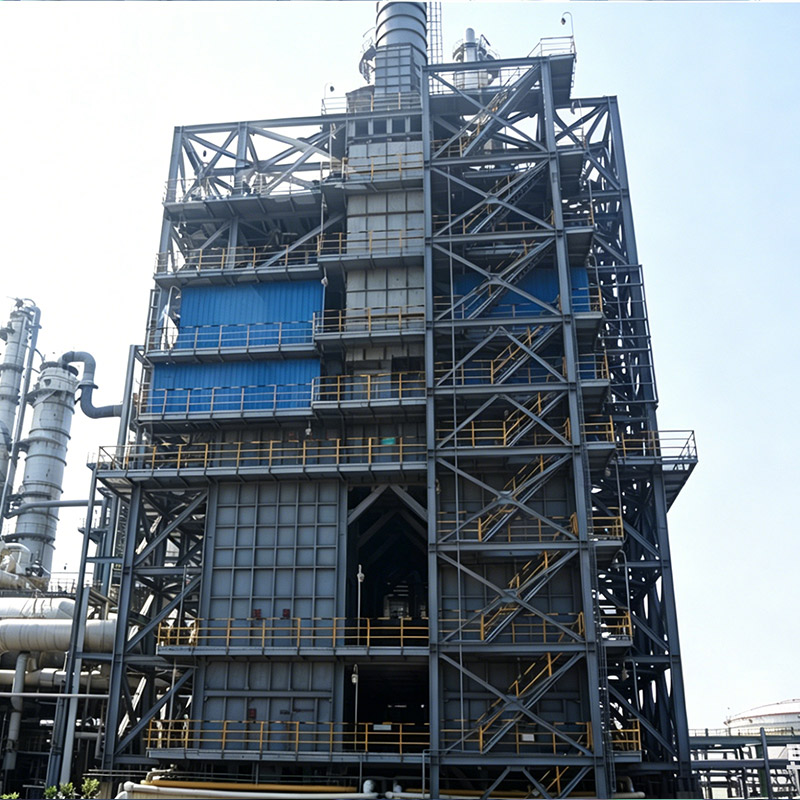
স্টাইরিন স্টিম সুপারহিটারগুলি ইথাইলবেনজিন ডিহাইড্রোজেনেশন প্ল্যান্টের গুরুত্বপূর্ণ ফার্নেস সিস্টেম যা স্টাইরিনের এন্ডোথার্মিক উত্পাদনকে চালিত করার জন্য উচ্চ তাপমাত্রায়, প্রায়শই 800 ডিগ্রি সেলসিয়...
See Details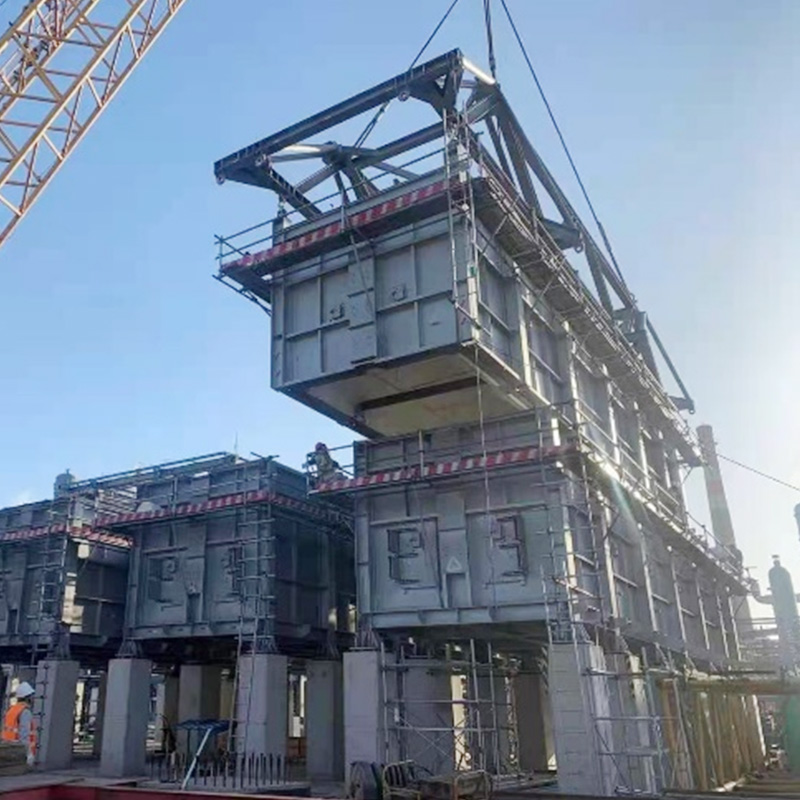
দ্বি-মাত্রিক সহযোগিতামূলক ডিজাইনের জন্য COMMOS এবং বুদ্ধিমান PID ব্যবহার করে, ডিজিটাল ডেলিভারি স্তর অর্জন করে৷
See Details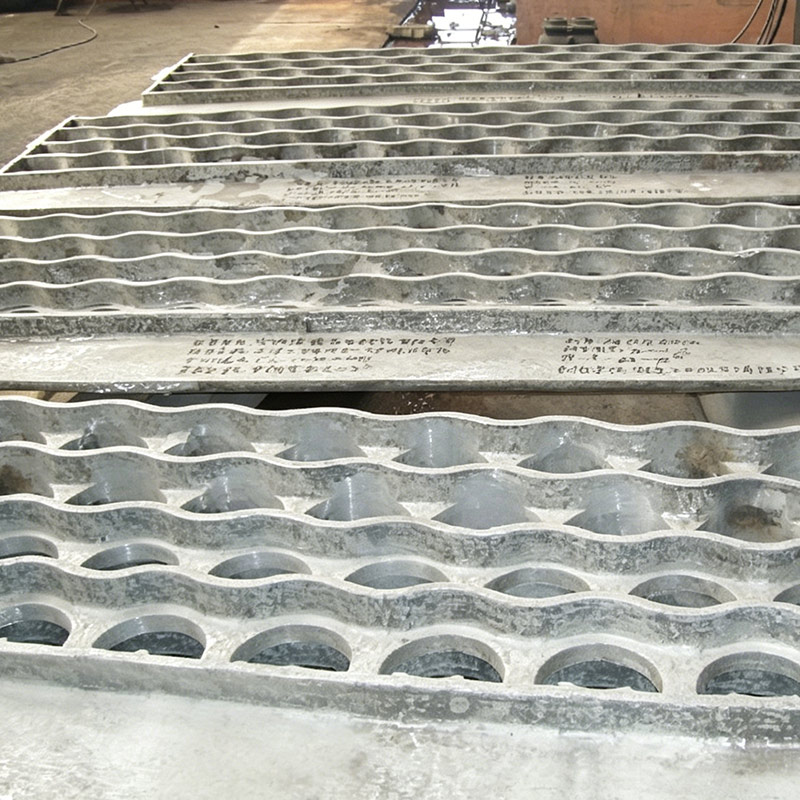
কাস্ট টিউব শীটগুলির ভাল তাপ প্রতিরোধের এবং কাঠামোগত অখণ্ডতা রয়েছে এবং সাধারণত পেট্রোকেমিক্যাল, সার এবং পাওয়ার প্লান্টের মতো শিল্পগুলিতে ব্যবহৃত হয়। তাপ-প্রতিরোধী ইস্পাত সামগ্রী যেমন ZG40Cr25Ni20...
See Detailsফোন
+86 189 5262 7611
+86-(0)523 8498 2299
ইমেইল
ঠিকানা
নং 20, ফুয়াং রোড, জিংজিয়াং সিটি, জিয়াংসু প্রদেশ, চীন
মিডিয়া